W świecie produkcyjnym terminami „ mechaniczna obróbka blachy „i stemplowanie są często używane, jednak są to różne opcje o różnych możliwościach, strukturach kosztów i zastosowaniach. Zrozumienie różnicy między wytwarzaniem blach a tłoczeniem ma znaczenie kluczowe dla inżynierów, ekspertów ds. zaopatrzenia i projektantów produktów, którzy muszą zrównoważyć precyzję, zapewnić i budżet. Przyczyną obaj są te czynniki, które powodują zróżnicowanie pod względem oprzyrządowania, złożoności i wytworzonych części końcowych. W tym artykule dokonano szczegółowego porównania technicznego, badając podstawowe zasady, słowniki i hasła decyzyjne, które definiują każdy proces.
Podstawowa koncepcja działania: tłoczenie do szybkiego procesu zasilania urządzeń, przeznaczone do produkcji dużych ilości, niezależnych części przy użyciu operatora, podczas produkcji, jest podłączony zestaw technik odejmowania i formowania, idealnych do małych i średnich ruchów oraz niestiardowych geometrii. W tym przewodniku omówiono te różnice w wielu wymiarach, od kosztów oprzyrządowania i czasu realizacji po kontroli materiałowej i dodatkowych czynności, wyposażając Cię w szczegóły, do wyboru dokładniej czynności produkcyjnej dla następnego projektu.
Aby uwzględnić różnicę, konieczne jest dokładne zdefiniowanie każdego procesu. Tłoczenie blachy do szybkiego procesu produkcyjnego, w którym wykorzystuje się prasę i specjalistyczne oprzyrządowanie, zwane pomysłami, do charakterystycznych cech charakterystycznych w określonych kształtach. Matryca zawiera negatywną część, a prasa przykład poważnego uderzenia w atak, zginania lub formowania metalu w ten jeden kształt lub serią pociągnięć. Proces ten jest powtarzalny i pozwala na użycie części na jedną godzinę, co powoduje, że następuje produkcja wielkoseryjna.
Dla kontrastu, produkcja blachy Należy wspomnieć o szerokiej kategorii technik produkcyjnych, które obejmują cięcie, gięcie i składanie metalu w celu tworzenia gotowego produktu. W przypadku tłoczenia, które są stosowane na jednej dedykowanej matrycy, w produkcji wykorzystywane są urządzenia, takie jak wycinarki laserowe CNC, prasy krawędziowej, stemple rewolwerowe i urządzenia spawalnicze. Ten producent pozwala na pracę z szerszą gamą materiałów i materiałów, tworzenie składowych 3D i wprowadzanie zmian w działaniu bez konieczności stosowania narzędzia wymiany [cytat: 4]. Tłoczenie jest charakterystyczną metodą w uniwersum produkcji, rozprowadzaną pod kątem szybkości i szybkości, podczas gdy produkcja jest rozszerzona o zestaw narzędzi do tworzenia niestiardowych i obsługiwanych części.
Najwyższa ocena operacyjna pomiędzy tłoczeniem a wytworzeniem polega na wymaganym oprzyrządowaniu. Operacje tłoczenia skupiają się wokół zwyczajowo umiera , które są precyzyjnymi narzędziami stosowanymi specjalnie dla zwykłej części. Matryce te często obejmują funkcje, takie jak stemple, piloty i ściągacze, istotne dla wielu operacji – takich jak wykrawanie, przekłuwanie i formowanie – w jednym skoku prasy. Na przykład matrycy progresywnej może być podany zwój stały w wersji bezprzewodowej z szybkością przekraczającą 800 części na minutę. Ta wielkość ma swoją cenę: opracowanie może być zależne od 12 do 20 tygodni i kosztować od 10 000 do ponad 100 000 dolarów, co stanowi niepraktyczny przypadek w przypadku małej serii lub prototypów.
Z drugiej strony produkcja następuje na dalszy, programowalny sprzęcie. najważniejsze są Wycinarki laserowe CNC and prasy krawędziowe . Wycinarki laserowe wiązkę o dużej mocy do wyłączników kształtowych z blachy z dużą precyzją i bez konieczności stosowania twardych narzędzi [cytat: 8]. Następnie prasa krawędziowa wykorzystuje zestaw stempli i matryc do zaginania podstawowego arkusza w celu uzyskania ostatecznych geometrii 3D. Ponieważ maszyny te można programować za pomocą plików CAD, przejście z jednej części na kilka sekund, co zapewnia niezrównaną pamięć. Na przykład usługodawca może użyć lasera o mocy 4000 W do cięcia stali o grubości do 1 cala, a następnie prasy krawędziowej o udźwigu 1000 ton do formowania elementów o dużej wytrzymałości [cytat: 4]. Ta cecha jest charakterystyczna produkcja blachy na zamówienie , umożliwiające szybkie prototypowanie i iterację projektu.
Ekonomiczna opłacalność każdego procesu zależnego od wielkości produkcji i cyklu życia części. Tłoczenie korzyści zapewnia skalę: wysoka inwestycja początkowa w oprzyrządowanie jest amortyzowana przez każdą część publiczną, co skutkuje bardzo kosztem jednostkowym. W przypadku paneli karoserii samochodów, obudów urządzeń użytkowych i części urządzeń, których roczny wolumen może przekraczać 100 000 sztuk, tłoczenie pozostaje niekwestionowanym liderem. Proces jest również niezwykle szybki, a cykle mierzone są w milisekundach, co bezpośrednio zmniejsza koszty pracy na części.
Z drugiej strony produkcja oferująca niższą barierę wejścia. Ponieważ nie są potrzebne żadne narzędzia, projekt można przeprowadzić przy użyciu wkładu. Dzięki temu jest to opłacalne w ilości tak małej jak jedna lub dwie jednostki w przypadku prototypów, aż do kilku tysięcy jednostek w przypadku precyzyjna produkcja blach projekty. Koszt jednostkowy jest zapewniony niż w przypadku wystąpienia tłoczenia, ponieważ wynika z opóźnionych czasów cykli i większej ilości pracy ręcznej, często jest to równoważne przez eliminację efektów końcowych. W przypadku nowych technologii, takich jak proces opracowany na podstawie danych origami (OSM), zbadane szczegółowo, że metody wytwarzania mogą zostać wykorzystane nawet o 94% i emisji CO2 o 92% w znanym z tradycyjnego tłoczenia [citation:7] [citation:12]. To podkreślić, jak nowoczesny produkcja blachyy Można również zaoferować korzyści w zakresie rozwoju.
Kluczowa zasada opłacalna: w ilości poniżej 5000 części jest zawsze bardziej bardziej opłacalna. W przypadku ilości przekraczających 10 000 części tłoczenia staje się to konieczne, szczególnie w przypadku materiałów cienkościennych.
Z punktu widzenia każdego procesu ma swoje mocne strony i ograniczenia, które są dostępne w projekcie części. Tłoczenie jest wartością użyteczną w wynikach lub średnio uformowanych części z dużej precyzji. Na przykładzie rozwiązania wykrawania, specjalistycznej formy tłoczenia, pozwala na tolerancję tak, aby ± 0,0005 cala i produkcja części o gładkich, podzielonych zadziorów krawędziach, często eliminując wymagane rozstrzygnięcie [cytat: 5]. Tłoczenie może również powodować wystąpienie o wysokiej wytrzymałości i oddziaływań w matrycach, takich jak gwintowanie, nitowanie i spawanie, kondensując wieloetapowy montaż w jednej linii prasowej.
Produkcja ma jednak zastosowanie, jeśli chodzi o tworzenie głębokich, złożonych lub niestandardowych geometrii 3D. Prasa krawędziowa CNC może stworzyć zagięcia pod kątami, przy użyciu specjalistycznego oprzyrządowania może stworzyć konstrukcję, cylindry i inne konfiguracje kształtowe. Przecinarki laserowe radzą sobie z twardymi materiałami, z miękkiego aluminium po twardym tytanie, i mogą być odporne na grubość do 1 cala lub więcej [cytat: 14]. Produkcja jest również możliwa w przypadku części funkcjonalnych, takich jak obudowa, która wymaga przyspawania, kluczy i wkładek gwintowanych. Ta wszechstronność jest charakterystyczną cechą produkcja metalu na zamówienie , gdzie proces można dostosować do udostępnienia projektu.
Wybór, który polega na zastosowaniu tłoczenia jest strategiczną, na który wpływa wiele czynników. Podstawowa wielkość produkcji, ale inne elementy, taki jak rodzaj materiału, złożoność części i czas trwania produktu na rynku, są równie ważne. Do prototypowania, gdzie zmiany projektowe są przeznaczone, a nakłady finansowe, produkcja blachy na zamówienie jest zwycięzcą. Jego dostępność inżynierów pozwala na szybkie iteracje, testowanie form, dostosowywanie i dostarczanie bez ponoszenia kosztów i czasu na produkcję matryc.
W przypadku wielkoseryjnej produkcji dostępnej jest to najbardziej opłacalna i spójna metoda. Zastosowania takie jak części podwozia samochodowego, elementy dysków twardych komputerów i urządzeń elektrycznych są dostępne wyłącznie poprzez tłoczenie ze względu na ekstremalne wykonanie i podstawowe urządzenia jednostkowe. Jednak decyzja nie zawsze jest binarna. Wiele produkcja blachy services Rozwiązanie rozwiązania hybrydowe, opublikowane wstępne prototypu lub oprzyrządowanie do większości wersji w serii, a następnie przejście do zakończenia po sfinalizowaniu projektu i wzroście ostatecznym. Takie rozwiązanie etapowe może spowodować ryzyko i zoptymalizować przepływ środków pieniężnych.
Podstawowa aplikacja polega na narzędziu i rozwiązaniu. Do tłoczenia wykorzystuje się drogie, podstawowe, szybko stosowane ilości dużych części. W produkcji wykorzystuje się, programowy sprzęt, takie jak wycinarki laserowe i prasy krawędziowe, dzięki czemu nadają się do mniejszych serii i niestandardowych części [cytat:2].
Wybierz rozwiązanie dla prototypów, małych i średnich serii produkcyjnych (zwykle poniżej 10 000 części) lub gdy część ma z definicji geometrii, która wymaga wielu operacji, takich jak cięcie, gięcie i spawanie. Produkcja jest również preferowana, gdy spodziewane są zmiany w aktualizacji.
Tak, w przypadku bardzo dużych ilości, niski jednostkowy tłoczenia, które zwykle sprawiają, że jest to dodatkowe duże inwestycje w oprzyrządowanie. Próg rentowności jest różny, ale w przypadku wolumenów przekraczających 50 000 do 100 000 część tłoczenia jest zwykle najbardziej ekonomiczną różnicą.
Dodatkowo może być zastosowane grubsze materiały, jest najbardziej ekonomiczne i awaryjne w przypadku, który obejmuje, zwykle do 1/4 cala. W przypadku grubszych płyt lub materiałów o dużej grubości, bardziej są metody stosowane, takie jak cięcie laserowe i formowanie na prasie krawędziowej [cytat: 10].
Uruchomienie narzędzia wstępnego użycia. Wykrawanie dodatkowe (metoda stemplowania) umożliwia wyłączenie ± 0,0005 cala [cytat: 5]. Precyzyjna produkcja przy użyciu sprzętu CNC może powodować wytrzymałość ± 0,005 cala, a niektóre zaawansowane funkcje wykonawcze zapewniają węższe tolerancje.


Różnorodność modeli, aby sprostać potrzebom rozwojowym różnych regionów świata.
Skrzynka elektryczna AE ze stali węglowej, malowana natryskowo
Niestandardowa obudowa ze stali węglowej malowana natryskowo
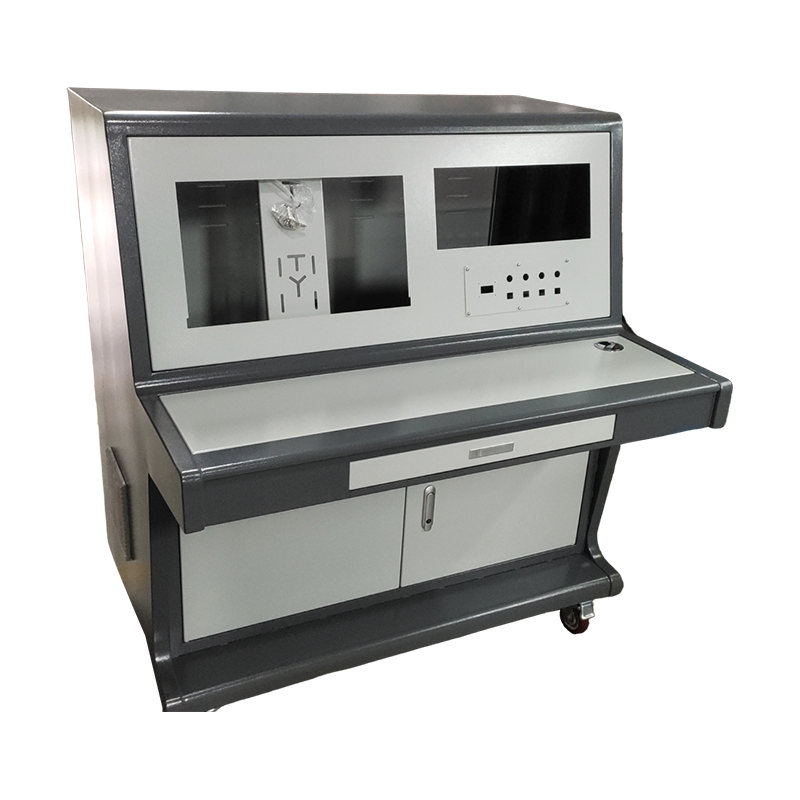
Niestandardowy, dostosowany do indywidualnych potrzeb mobilny panel sterowania
Niestandardowy, dostosowany stół warsztatowy do natryskiwania ze stali węglowej
Niestandardowy, dostosowany do potrzeb sprzęt do czyszczenia ultradźwiękowego
Phone:+86-15896481972(zhuxiaosui)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:Nr 2 Qida Road, nr 1 Shunqi Road, Yuqi Street, Huishan District, Wuxi City, prowincja Jiangsu, Chiny